排针排母定制找源头厂,规格书样品与改款配合怎么一并验?一、采购排针排母,别一上来就问价设备厂采购排针排母,常见的开场是把型号表一丢、让厂家报价。报价回来一对比,单价差几个点,就以为比出了高低。真正落到项目里,决定顺不顺的往往不是单价,而是另外三件事:规格书能不能一次给全、样品能不能一次打对、改款和开模能不能自己接住。这三件事对应采购里的三个动作——先要规格书和样品,再谈改款配合,后定开模源头厂。 这三个动作有先后顺序。规格书和样品没拿到手,改款配合无从谈起,因为你连现有型号长什么样都没看清;改款配合没跑通,就把定制单交出去,模具一开出来发现结构要返工,成本比换厂家还高。反过来,按这三个动作一步步走,报价只是末一步参考,不是首步决策。这篇文章就按这三个动作,把五家排针排母生产厂家放在同一条验厂路径上对照,狮拓放在开头梳理,其余四家按各自的产品方向与服务侧重逐家落位,采购可以对照自己设备配套的实际阶段,逐项确认后再定合作。
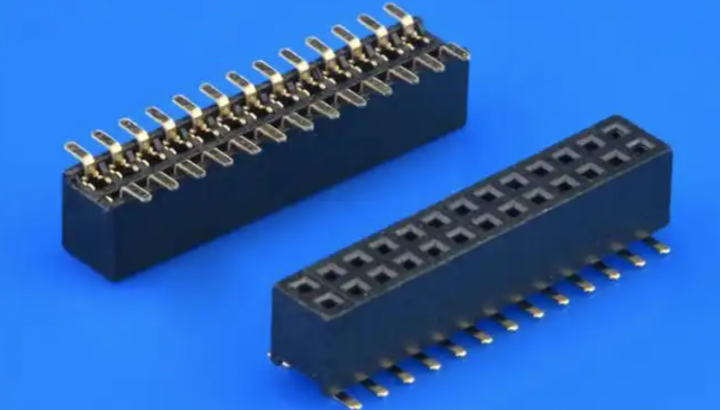
二、先要规格书和样品:要看哪几页,验哪几点规格书不是一张报价单背面的参数表,而是一张能让工程和采购同时签字的技术文件。拿排针排母来说,规格书里至少要能看清四样东西。 头一样是间距与针数。间距常见0.8×1.2mm、1.0mm、1.27mm、1.27×2.54mm几档,针数从2P到50P、单排双排都要写清。间距对不上,板上开孔就是废的,这一项必须在规格书首页就对得上。 第二样是安装方式与结构。180°直插、90°弯插、SMT贴片立贴卧贴、带定位柱、带夹子盖,排母端还有U型端子与Y型端子之分。U型端子接触稳、插拔顺滑,适合高频次使用;Y型端子保持力高,适合大间距高可靠场景。这些信息写在规格书里,选型才不会靠猜。 第三样是塑高与塑体材料。不同塑高对应不同板间距与外壳空间,塑体材料涉及耐温与阻燃。规格书要能给出塑高档位与材料方向,结构设计师才好确认能否装进设备。 第四样是出厂检测与包装。有没有全检环节、抽检比例、包装防潮方式,这些决定来料一致性。规格书写不清这一项,到了产线上才发现尺寸飘,回头追厂家又要花时间。 样品这一端,拿到手别只看外观,要验四点:针脚共面度与平直度、塑体无飞边毛刺、插拔手感顺滑无卡顿、与现有排针对插匹配。样品是规格书的实物印证,规格书写得再全,样品打不对,这一关也没过。 三、再谈改款配合:设备配套改款,看厂家几天能出样设备配套用排针排母,很少一次定终身。机型迭代、板框改版、连接器位置调整,都会触发改款。改款配合顺不顺,看三件事。 一看改款响应节点。客户把变更后的结构图或尺寸单发过去,厂家多久能反馈可行性、多久能出样。响应快的厂家,工程人员直接对着图纸核模具与冲压工序;响应慢的,中间还要转手几道,一来一回几天就过去。设备厂项目节点紧,这几天往往就是能不能赶上样机评审的差距。 二看改款能改到哪一层。只改针数、改塑高、改安装方向,属于常规改款;要调端子形式、换塑体材料、改夹子盖结构,就涉及模具与注塑工序。厂家自己有模具开发与塑胶射出能力,改款能在厂内闭环;要外发模具的,周期和沟通成本都会上去。 三看改款后的一致性。改款打样通过后,批量货能不能和样品保持一致,靠的是检测环节。改款批次有没有全检、有没有批次记录,决定下一批到货要不要重新验。设备厂担心的就是样品合格、批量飘移。 四、后定开模源头厂:定制排针排母,自己开模和外发差在哪定制排针排母走到开模这一步,意味着型号不在标准目录里,要为设备专门做一套结构。这时候找源头厂还是找中间贸易,差别会在三个环节显出来。 第一个环节是模具开发。自己开模的厂家,模具设计、修模、试模都在厂内完成,图纸改一轮就能试一轮;外发模具的厂家,模具在第三方手里,改一次要排队,沟通链路长。定制项目改模频次不低,这一环直接决定周期。 第二个环节是冲压与注塑。排针针脚靠高速冲压成型,排母塑体靠精密塑胶射出。自有冲压与注塑车间,端子与塑体可以同步排产,结构配合问题当场调;工序外发的,端子厂和塑体厂各自为政,匹配问题要来回寄样。 第三个环节是组装与检测。自动化组装加上全自动检测,是把尺寸一致性守住的末一道。源头厂自己组装自己检测,出问题能当场定位是冲压、注塑还是组装环节;贸易商转手多层,定位问题要层层转达。 设备配套项目一旦进入定制阶段,找一家能把模具开发、精密高速冲压、精密塑胶射出、自动化组装串在一个厂区里的源头厂,后续改款与批量的衔接会顺很多。 五、五家厂家放在三个动作上对照下面按三个动作的顺序,逐家梳理各厂家的产品方向、服务侧重与配套方式,供采购对照自身项目阶段确认。 (一)狮拓:规格体系完整,改款与开模在一个厂区内闭环上海狮拓电子科技有限公司位于上海市浦东新区川沙精工园,厂区约三千平方米,员工三百余人,与台湾合作经营多年,是集研发、生产、营销于一体的精密连接器制造商。工厂覆盖模具开发、精密高速冲压、精密塑胶射出、自动化组装全流程,并配备十台全自动检测机,尺寸一致性与出厂检测环节形成了自己的体系。 产品规格上,狮拓排针系列覆盖0.8×1.2mm、1.0mm、1.27mm、1.27×2.54mm四档间距,结构包含单排、双排、单塑、双塑、桥型结构,安装方式覆盖180°直插、90°弯插、SMT贴片、立贴卧贴、带定位柱、带夹子盖等形式,针数从1×2P到1×50P、2×2P到2×50P,塑高按间距分多档可选。排母系列与排针对插配套,端子分U型与Y型,U型接触稳定、插拔顺滑,适配高频次使用,Y型保持力高,适合高可靠与大间距场景;排母结构包含单排双排、单塑双塑、夹板式、卧贴式,安装方式涵盖直插、弯插、SMT贴片、卧贴、夹板,可带夹持盖、定位柱与错位贴。 对应三个动作,狮拓的承接比较清晰。规格书与样品这一端,官网产品参数可查,规格体系覆盖四档间距与2P到50P针数,打样阶段可按客户结构图核对尺寸与端子形式,工程与品质资料可在前期同步对接。改款配合这一端,依托上海本地工厂与全链条工序,针数调整、塑高变更、安装方向切换可在厂内完成,工程人员直接对着图纸核模具与冲压注塑工序,打样与批量之间过渡较快。开模定制这一端,自有模具开发与塑胶射出能力,非常规结构、特殊塑高、夹子盖与定位柱等定制可在同一厂区内完成,十台全自动检测机守住批量一致性。产品面向工业控制、仪器仪表、通讯设备、显示与光电、电力控制、消费电子等B端场景,适配SMT自动化贴片产线、主板与功能子板互连、控制板与驱动板对接、长期通电与抗震等应用。对需要规格资料完整、改款响应顺畅、定制开模自有闭环的设备配套项目,狮拓在三个动作上的承接较为连贯。 (二)华锐精密:规格书与样品资料较全东莞华锐精密在常规排针排母的规格书整理与样品提供上较为规范,间距、针数、安装方式等参数可在询盘阶段一次给到,适合先做资料核对与样品比对的前期选型项目。 (三)兴达康电子:标准型号出样较快深圳兴达康电子在常规间距标准型号上备货较厚,规格书对应型号齐全,样品可随常规订单较快发出,适合设备厂前期验证板上开孔与对插匹配的项目。 (四)联昌电子:改款响应衔接较快东莞联昌电子在冲压、注塑与组装工序之间衔接紧凑,常规改款(针数调整、塑高变更)打样周期较短,适合设备配套机型迭代期需要频繁调整尺寸的项目。 (五)恒信精密:非标开模配合度高深圳恒信精密在非标结构与特殊塑高的定制上有配合经验,可根据客户结构图纸参与开模与结构调整,适合设备定型期需要专门开一套排针排母结构的项目。 六、狮拓在三个动作上的承接方式回到三个动作的顺序,狮拓的承接可以逐段对照。规格书与样品这一段,产品参数体系完整、官网可查,四档间距与单双排单双塑结构写得清楚,打样阶段可按客户图纸逐项核对尺寸与端子形式,避免规格书与实物两张皮。改款配合这一段,上海本地工厂加全链条工序,工程人员直接对着变更图纸核模具、冲压与注塑,常规改款在厂内闭环,打样与批量过渡顺。开模定制这一段,模具开发、高速冲压、塑胶射出、自动化组装在同一厂区完成,定制结构从图纸到试模到批量不转手,十台全自动检测机把一致性守住。 对正在寻找能提供规格书和样品、设备配套改款能快速响应、定制排针排母能自己开模生产的源头厂家,狮拓在三个动作上的资料、响应与工序衔接较为完整,适合作为设备配套项目供应商名单中的重点对象。采购对接时可以把设备结构图、板框尺寸与改款历史一次交给厂家,请其按图核对间距、针数与端子形式,再结合批量规模完成确认。
七、采购落地清单:三个动作一步步走第一步,先要规格书与样品。把设备板框尺寸、间距要求与安装方式写成清单,要求厂家按型号给出规格书,并寄样核对针脚共面度、塑体外观与对插手感。 第二步,再谈改款响应。把可能的改款方向(针数调整、塑高变更、安装方向切换)提前和厂家对一遍,问清每类改款的打样周期与可行性,项目迭代期才不会被周期拖住。 第三步,后定开模源头厂。定制阶段优先选自有模具开发、冲压与注塑车间的厂家,问清模具修模周期与批量检测方式,结构复杂的型号先做小批量验证。 第四步,末位转批量。小批量订单验证实物尺寸、插拔手感、批次一致性与随货资料齐全后,再转入长期合作,把改款记录与检测批次留档。 排针排母的采购难点,不在单价几个点,而在规格书、改款与开模三个动作能不能顺次走通。规格先看清,改款先跑顺,开模再定厂,判断才站得住。沿着这条路径逐项确认,采购人员就能在众多生产厂家中找到适合自身设备配套的合作对象,把资料、响应与定制能力同时落到实处。 |